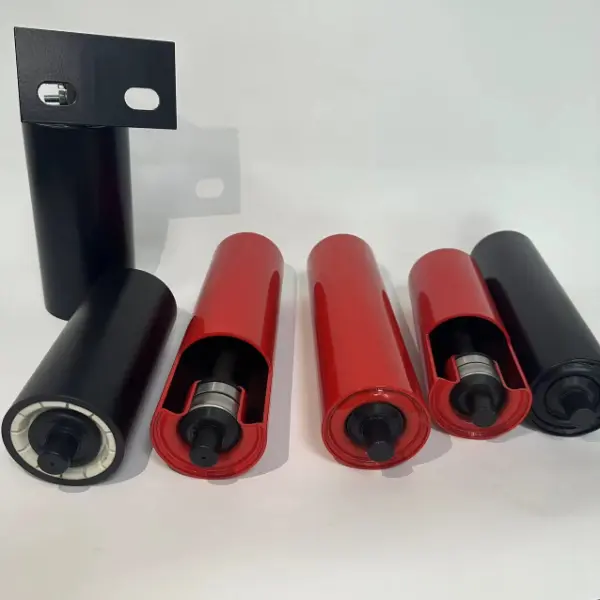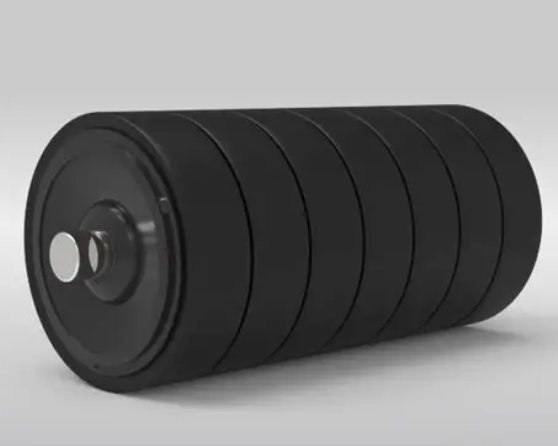
Avara işleme esas olarak iki parçanın işlem gereksinimlerini içerir: avara gövdesi ve avara mili.
(1) Silindir gövdesinin işlenmesi
Uygulamada, takım tezgahının körlenmesi, torna tezgahının düz uç yüzü, pah kırma, tornalama durdurmaları vb. geleneksel işleme yöntemleridir. Bu işleme yöntemlerinde, her iki uçtan iki kez sıkma gibi birçok eksiklik vardır, iki dönüşün eş eksenliliğini sağlamak zordur ve silindir dönüşünün esnekliği zayıftır, bu da silindirin servis ömrünü etkileyecektir.
Ek olarak, silindir gövdesinin merkezinin kontrol edilmesi zordur ve manuel olarak kontrol edilmesi gerekir, bu da büyük bir hataya neden olur ve eksenel yöne neden olması kolaydır.
Kanallaştırma momentumu çok büyük veya çok küçük, boşluk uygun şekilde ayarlanmamış ve dönüş esnek bir şekilde kontrol edilemiyor. Daha gelişmiş işleme yöntemi aşağıdaki üç adımla tamamlanır: makaralı boru kesme makinesinin kullanımı, ekipman bantlı konveyör makaralı çelik boru kesimidir, pahın her iki ucu da otomatik olarak bir seferde tamamlanır.
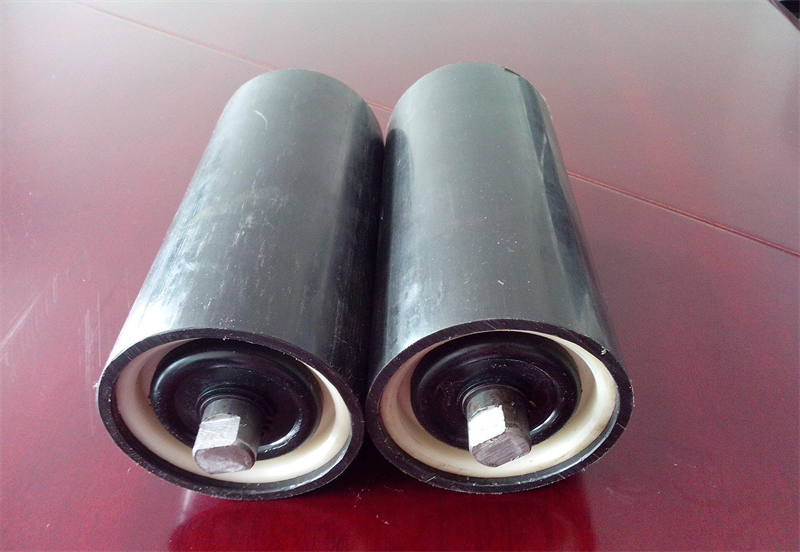
Delme: Bu operasyonda uygulanan takım tezgahı çelik boru çift kafalı otomatik delme tezgahıdır, bu takım tezgahı otomasyon için özel bir ekipmandır, bantlı konveyörün makaralı borusunun iki ucunu işleyebilir ve aynı anda işlenebilir ve her iki uçtaki ağzın işlenmesi aynı anda tamamlanabilir ve yurt içi ve yurt dışında çeşitli tiplerde dökme demir veya damgalı yatak koltuklarının işlenmesi de takım tezgahı tarafından işlenebilir. İşlemenin avantajları şunlardır: yüksek vücut işleme doğruluğu, hızlı hız, tek seferlik kenetleme ve eş eksenliliği sağlamak için ağzın her iki ucunun eşzamanlı işlenmesi.
Kaynak: Silindir gövdesi ile damgalama yatağı yuvası arasında kaynakla tamamlanacak, bu yazıda çift kafalı CO2 gazı korumalı otomatik kaynak makinesi kullanımı, yüksek otomasyon derecesi ve aynı anda işlenebilmesi, yalnızca eşeksenliliği sağlamak için değil, kaynak kalitesini artırmakla kalmıyor, aynı zamanda emek yoğunluğunu da azaltıyor.
(2) Avara mili işleme
Avara milinin işlenmesinde çift merkezli ince tornalama veya kaba tornalama benimsenir ve daha sonra çift merkezli taşlamadan sonra bu işleme yönteminin avantajı şudur: eşeksenlilik gerekliliklerini ve monte edilmiş yatağa uyumun son gereksinimlerini sağlamak.